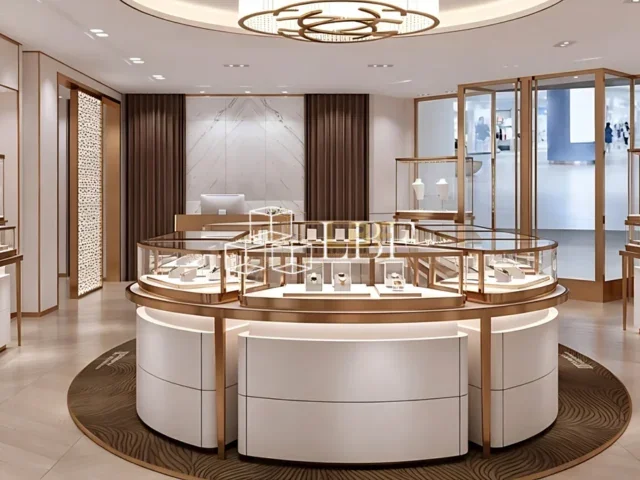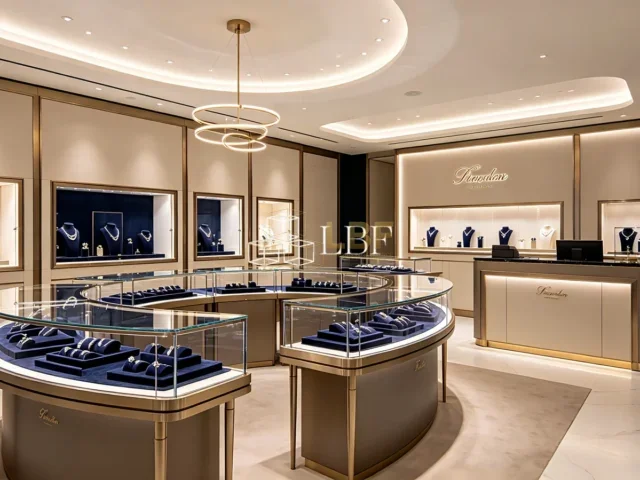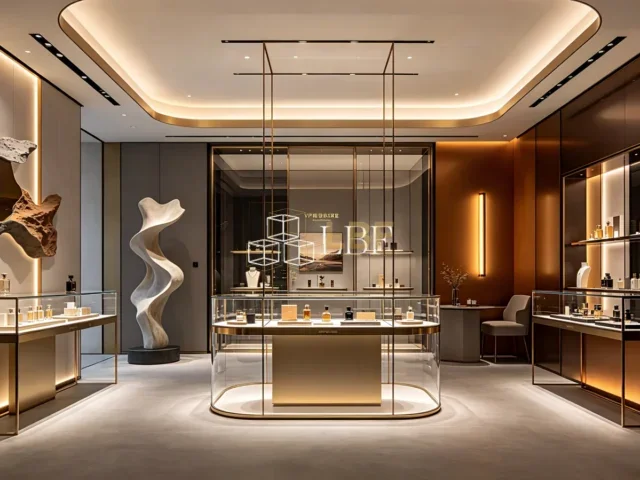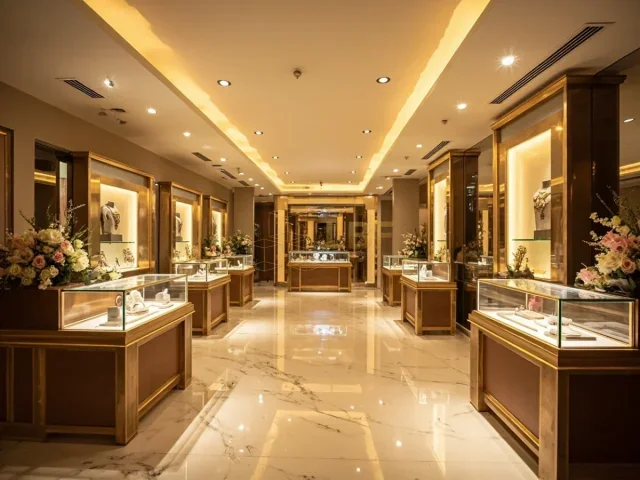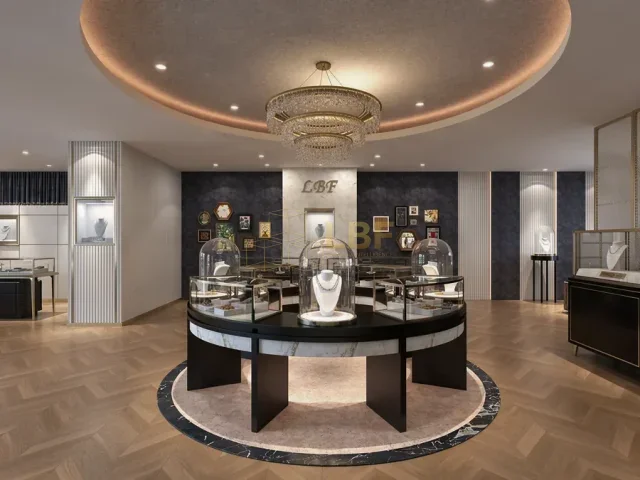
Puoi costruire una vetrina con materiali pregiati e perdere comunque la vendita perché il telaio in ottone sembra leggermente più caldo delle maniglie dei cassetti. Nel retail di lusso, la coerenza delle finiture non è un dettaglio estetico: è un segnale diretto di qualità. Quando un cliente passa un dito lungo un bordo metallico e poi tocca un pannello in legno laccato, l’occhio si aspetta continuità. Qualsiasi discrepanza visibile nel colore, nella lucentezza o nella texture compromette l’intero arredo. Ecco perché l’abbinamento delle finiture per vetrine di lusso è trattato come una disciplina ingegneristica, non come un ripensamento decorativo. In Libafang, affrontiamo l’allineamento delle finiture su superfici in metallo, legno e verniciate con tolleranze documentate, illuminazione controllata e tracciabilità a livello di lotto. Di seguito spieghiamo come manteniamo una serie di 12 vetrine dall’aspetto di un unico pezzo senza soluzione di continuità—e cosa dovresti chiedere a qualsiasi produttore prima di approvare un campione.
Perché si verifica la discrepanza delle finiture—e dove si nota per prima
L’incoerenza delle finiture raramente deriva da un singolo errore evidente. Deriva dall’accumulo di piccole variazioni: un lotto di anodizzazione diverso sul telaio in alluminio, una tinta per legno mescolata al 3% più scura rispetto alla serie precedente, o una verniciatura a polvere polimerizzata a 5°C in meno rispetto alle specifiche. Con l’illuminazione del magazzino, queste differenze svaniscono. Sotto faretti retail a 3000K, diventano evidenti. I primi punti in cui si nota una discrepanza sono solitamente:
- Linee di giunzione adiacenti dove un telaio metallico incontra un pannello verniciato—il contrasto è massimo su un giunto di 1–2 mm.
- Superfici superiori viste da un’angolazione bassa, specialmente sui ripiani in vetro, dove i riflessi raddoppiano la differenza di lucentezza percepita.
- Interfacce tra maniglie e finiture sui cassetti, dove una maniglia in metallo spazzolato si trova a pochi centimetri da un frontale laccato opaco.
- Angoli verticali sotto luce direzionale, dove le differenze di texture nella venatura del legno diventano visibili.
Per evitarlo, ogni specifica di finitura deve includere tre numeri: un riferimento di colore (tipicamente ΔE ≤ 1,5), un livello di lucentezza (ad es. 5–8 GU per opaco, 30–40 GU per satinato) e un descrittore di texture (profondità della venatura, direzione della spazzolatura, limite della buccia d’arancia). Senza tutti e tre, “nero” non è una specifica—è un’opinione.
Definire un unico standard fisico prima della produzione
L’abbinamento delle finiture inizia con un campione master, non con un file digitale. Produciamo una tavola di controllo fisica che contiene ogni materiale utilizzato nella vetrina: il profilo estruso in alluminio anodizzato, l’acciaio verniciato a polvere, l’impiallacciatura in legno tinto o il legno massello, e il pannello in MDF o compensato verniciato. Questi campioni sono preparati con gli esatti parametri di processo che saranno utilizzati nella produzione di massa—stessa linea di pretrattamento, stesso ciclo di polimerizzazione, stessa viscosità di spruzzatura. Misuriamo quindi ogni campione con uno spettrofotometro e un glossometro, registriamo i valori e firmiamo la tavola. Quella tavola diventa il riferimento per ogni lotto successivo.
Per l’alluminio anodizzato, standardizziamo la lega (tipicamente 6063-T5) e lo spessore dell’anodizzazione (10–12 μm per arredi interni), perché la sola variazione della lega può spostare il colore finale di ΔE 0,8. Per il legno, controlliamo il contenuto di umidità all’8–10% prima della tintura, poiché uno scostamento del 2% cambia il modo in cui la tinta viene assorbita. Per le superfici verniciate, utilizziamo un primer sigillante e una finitura in poliuretano bicomponente applicata a 18–22°C e 50–60% di umidità relativa—condizioni registrate per lotto. Non è eccessivo; è così che si evitano 40 vetrine rese perché il legno sembrava troppo rosso sotto l’illuminazione del cliente.
Colore, lucentezza e texture: l’abbinamento a tre assi
Molti fornitori abbinano solo il colore. Questo è insufficiente per il retail di lusso. Un metallo e una superficie verniciata possono avere valori Lab identici ma differire di 10 unità di lucentezza—e l’occhio li leggerà come materiali diversi. Valutiamo ogni coppia di superfici adiacenti su tre assi: colore (ΔE ≤ 1,5 sotto D65 e ΔE ≤ 2,0 sotto 3000K), lucentezza (entro 5 unità di gloss) e texture (confronto visivo a 300–500 mm sotto luce a 45°). Per il metallo spazzolato accanto alla venatura del legno, allineiamo anche la direzione della venatura o della spazzolatura—verticale con verticale, orizzontale con orizzontale—perché una rotazione di 90° può raddoppiare il contrasto percepito. Se un cliente richiede un telaio in metallo lucido accanto a un pannello verniciato opaco, gestiamo le aspettative: la differenza di lucentezza deve essere intenzionale e approvata su un campione fisico, non scoperta in cantiere.
Controlli di processo che mantengono coerente una serie di 50 vetrine
La coerenza su un ordine di grandi dimensioni dipende dal controllo delle variabili che cambiano lentamente. La nostra linea di produzione utilizza i seguenti punti non negoziabili:
- Approvvigionamento di materiale da un unico lotto per alluminio anodizzato e impiallacciatura in legno; se un nuovo lotto è inevitabile, rimisuriamo e regoliamo la tinta o il colorante sulla tavola master firmata.
- Calibrazione giornaliera della pistola a spruzzo prima del primo pannello verniciato, con viscosità controllata ogni 4 ore.
- Registrazione della temperatura del forno di polimerizzazione a intervalli di 15 minuti; uno scostamento superiore a 3°C attiva una riqualifica del lotto.
- Controlli in processo ogni 25 pannelli utilizzando uno spettrofotometro portatile, con risultati registrati rispetto alla tavola master.
- Abbinamento in assemblaggio finale prima dell’imballaggio: ogni vetrina viene assemblata sotto illuminazione a 3000K e 4000K, e qualsiasi componente non corrispondente viene segnalato per la rilavorazione.
In qualità di produttore di Guangzhou che esporta in oltre 30 paesi, Libafang tiene conto anche della spedizione e del clima. Una finitura che sembra perfetta nella nostra fabbrica a 25°C e 60% di umidità relativa deve resistere a un container asciutto e a un magazzino freddo. Utilizziamo vernici trasparenti per esterni sul metallo e un poliuretano 2K sul legno che resiste all’ingiallimento per almeno 5 anni sotto illuminazione interna, e forniamo un kit di ritocco abbinato alla stessa tavola master per piccole riparazioni in loco.
L’illuminazione è parte della finitura: testare dove conta
Nessuna finitura è veramente coerente finché non è stata verificata sotto l’illuminazione che la illuminerà nel negozio. Chiediamo ai clienti la CCT e il CRI della loro illuminazione retail—comunemente 3000K o 3500K con CRI ≥ 90 per la gioielleria. Sotto una luce a basso CRI, un ottone caldo e una superficie verniciata in oro possono sembrare identici; sotto una luce a 95 CRI, la differenza appare all’istante. Per i grandi progetti, costruiamo un mini mock-up espositivo con i materiali reali e lo testiamo sotto lampade a 3000K e 4000K, e fotografiamo il risultato con una color checker. Quella fotografia, firmata dal cliente, diventa il criterio di accettazione. Questo solo passo elimina la maggior parte delle contestazioni sulle finiture perché allinea le aspettative con la realtà prima che inizi la produzione di massa.
Cosa chiedere al tuo produttore prima di approvare le finiture
Che tu lavori con Libafang o con un altro fornitore, una conversazione sull’abbinamento delle finiture dovrebbe includere queste domande specifiche: Qual è il ΔE massimo consentito tra superfici adiacenti? Fornirai una tavola master fisica firmata da entrambe le parti? Come gestisci un nuovo lotto di alluminio anodizzato o impiallacciatura in legno a metà serie? Puoi mostrare le letture del glossometro per ogni materiale? E assemblerai e ispezionerai la prima vetrina sotto la temperatura di illuminazione del nostro negozio? Se la risposta a una di queste è vaga, il rischio di discrepanza aumenta notevolmente. Ci si aspetta che una vetrina di lusso duri 7–10 anni in un ambiente retail; la finitura deve sembrare intenzionale il primo giorno e il millesimo giorno.
Se stai pianificando un progetto espositivo per gioielli, orologi o musei e desideri una coerenza di finitura che puoi specificare in un contratto, richiedi un design e un preventivo gratuiti da Libafang. Esamineremo il tuo abbinamento di materiali, proporremo un campione master e delineeremo l’esatto protocollo di tolleranza e test per il tuo ordine—prima che tu ti impegni per una singola vetrina.